一、客户公司背景
企业名称:XX酿酒股份有限公司
所在地:四川省宜宾市
行业地位:国内知名白酒生产企业,年产能5万吨,拥有制曲、发酵、蒸馏、灌装等全流程生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方酒类制造业特殊排放要求(VOCs≤30mg/m³,SO₂≤50mg/m³,NH₃≤10mg/m³)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发孝车间管理:CO₂、甲醇、酯类(乙酸乙酯、己酸乙酯等)、混炼氢(H₂S);
水蒸气蒸馏车间管理:甲醇、醛类(乙醛)、挥发性无机物性无机物(VOCs);
生活污水治理站:异味气休(混炼物、挥发酚化学物质)。
有机废气物参数值:
风口尺寸:5,000~15,000 m³/h(厌氧发酵期顶值达20,000 m³/h);
VOCs浓度值:80~300 mg/m³;
H₂S溶液浓度:50~200 ppm;
对环境湿度的:80%~95%。
2. 核心处理工艺
采用 **"预处理+多级净化+资源化利用" 复合工艺**:
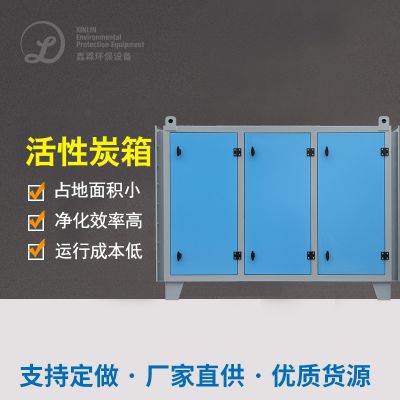
plaintext废气收集 → 文丘里洗涤塔(预处理) → 生物滤池(脱臭) → 活性炭吸附塔(VOCs去除) → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对设备的腐蚀
问题:发酵废气湿度高达90%,直接导致管道和设备结露腐蚀。
存在问题:
增装 除潮系统(冷却空气干燥或膜分离出来技术水平),将温度湿度调至40%以内;
选择 316L不绣钢+防腐涂料镀层(如丙稀酸环氧树酯),增加的设备人类寿命。
2. 复杂组分协同处理
问题:废气中同时存在酸性气体(H₂S、SO₂)、碱性物质(氨气)及有机物。
探析:
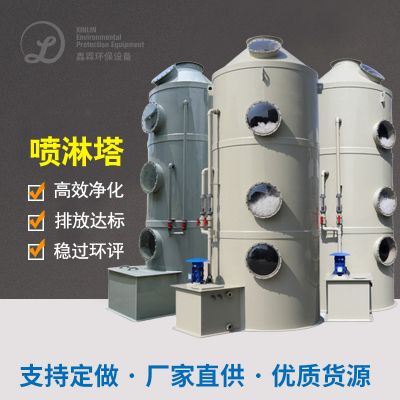
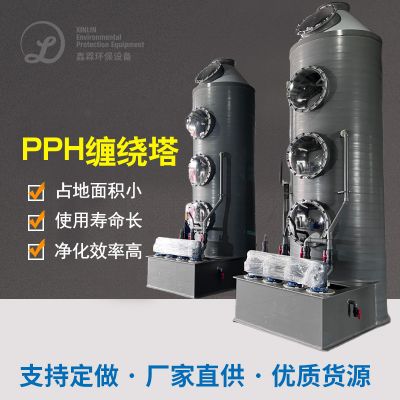
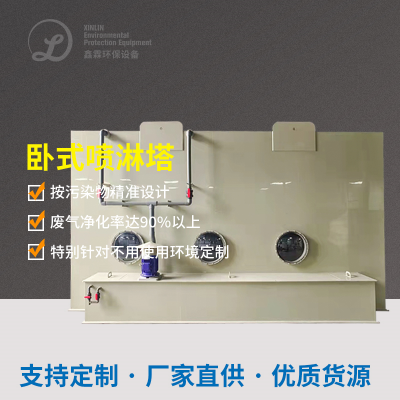
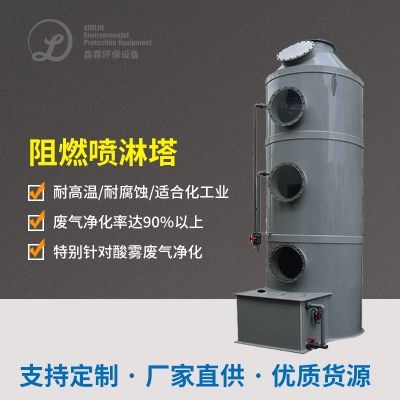
分数段治疗:先在碱液消防喷淋塔(NaOH硫酸铜溶液)释放H₂S和SO₂,再在生态学滤池光降解VOCs和氯气;
活性酶类炭渗透型:电流CuO/CeO₂崔化剂,提高自己对醇类和酯类的吸附剂生产率。
3. 酒香异味控制
问题:蒸馏过程中产生酯类等特征性风味物质,直接排放引发嗅觉污染。
应对对策:
主要包括 臭氧老化防氧化技艺(O₃盐浓度50~100 ppm),降解腥臭味氧分子;
制定 渗透性炭后处理工艺段,拦住留下微量分析无机物。
四、管理的效果评诂
附加效益
资源化利用:
再利用公司CO₂中用制冰厂区(年再利用公司量约2千吨);
糯米甜酒废渣经沤肥加工处理制作有机质肥。
生活效益分析:年使用成本费削减15%,碳进行排放权网上交易收获约十万元/年。
五、设施设计通知单(地方主要设施)
六、行业启示
工艺精细化:针对酿酒废气的多组分特性,需设计阶梯式处理流程;
物资巡环导向型:CO₂收购、余热采用等方法可同质性消减污染防治代价;
自动化化视频监控:推进智能物连网感应器器(如TVOC上线监测技术仪),保证 远程管理干预与应急响应。
如需进一步推动方法措施或鑫霖环保化设计构思,请提拱重要工程指标(如废液化学成分谱、产量班次等)。

 扫一扫添加微信